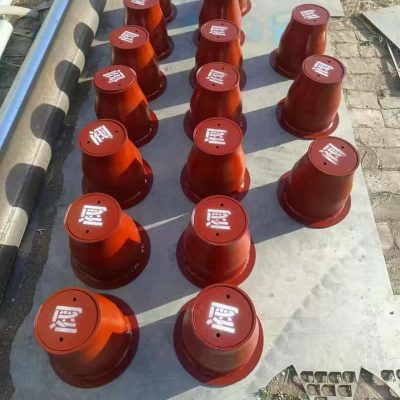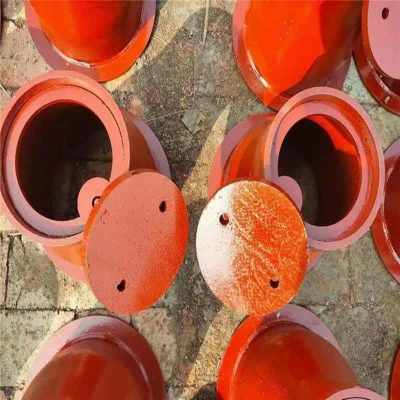
阀门套筒密封结构设计优化方案,解析阀门套筒在材料选择、密封槽设计、加工精度、装配控制与工况验证中的关键要点,提升密封可靠性与使用寿命。
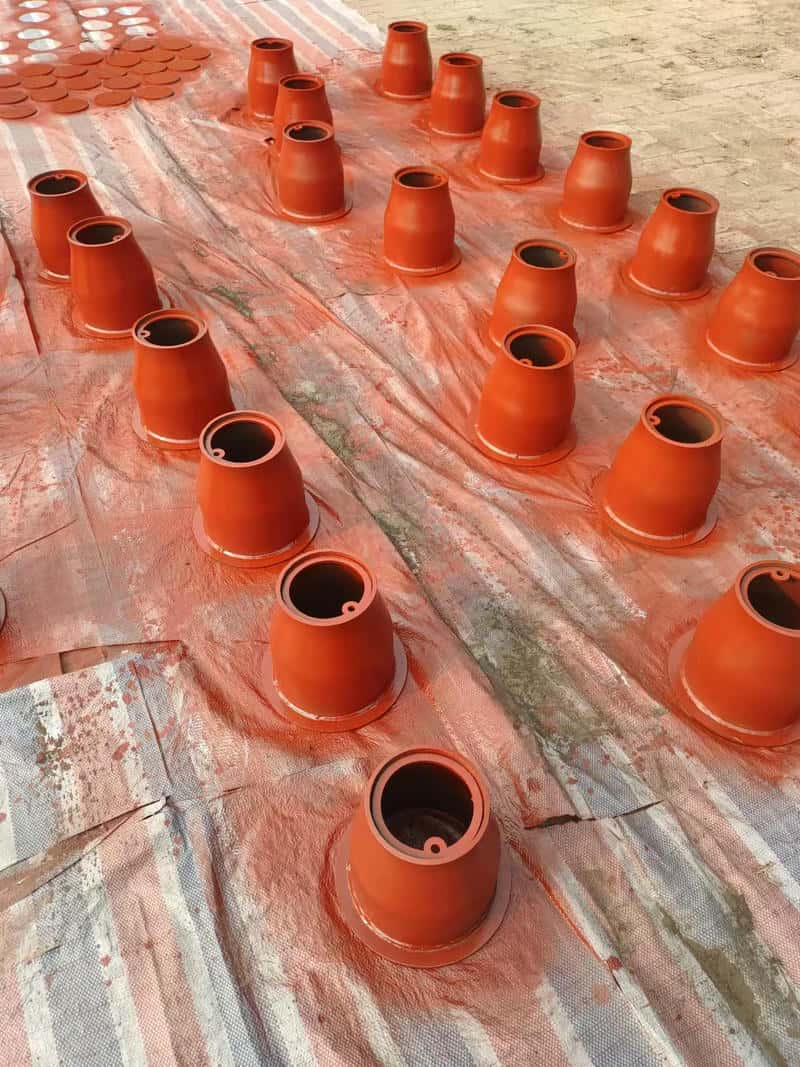
阀门套筒是调节阀、控制阀以及部分高压工况阀门中影响密封稳定性、流体导向和节流性能的关键部件。对于需要长期承受压差、温度波动、介质冲刷和频繁启闭的设备而言,阀门套筒密封结构设计是否合理,直接关系到阀门内漏、外漏、振动、噪声以及使用寿命等核心指标。
在实际工程应用中,阀门套筒不仅承担导向和支撑作用,还需要与阀芯、阀座、密封圈及阀体腔体形成稳定的密封系统。如果密封结构仅关注单一零件尺寸,而忽视材料匹配、表面粗糙度、装配预紧量和热膨胀差异,就容易造成阀门套筒密封面早期磨损、密封圈挤出、介质泄漏或启闭卡滞。因此,优化方案应从结构、材料、加工、装配和验证五个层面协同推进。
阀门套筒密封结构优化的核心目标
阀门套筒密封结构设计的首要目标是降低泄漏率,并在不同压力、温度和介质条件下保持可重复的密封性能。对于高压差工况,密封结构需要兼顾抗冲刷能力与压力平衡能力;对于腐蚀性介质,密封材料和金属基体必须具备足够的耐蚀性;对于高频调节场景,阀门套筒与阀芯之间的摩擦副稳定性则尤为重要。
优化时不能只追求更高的密封压紧力。过大的压紧力可能会导致阀芯运动阻力增加,执行机构负载升高,甚至引起密封副温升和磨损加剧。理想的阀门套筒密封结构应在低摩擦、低泄漏、低磨损和易维护之间取得平衡,使阀门在全行程调节过程中保持平稳响应。
泄漏控制与流体稳定性的平衡
阀门套筒通常带有窗口、孔板或节流通道,这些结构会影响介质流速和压力分布。密封设计如果没有充分考虑流体冲击方向,局部高速射流可能直接作用于密封边缘,造成密封面剥蚀。通过优化套筒开孔布局、增加导流过渡圆角、调整密封面位置,可以降低湍流对密封区域的直接冲刷,从而提升整体密封可靠性。
启闭顺畅性与密封预紧的协调
阀门套筒与阀芯之间的配合间隙既不能过大,也不能过小。间隙过大容易造成阀芯偏摆,导致密封面受力不均;间隙过小则可能在热膨胀或介质颗粒进入后发生卡涩。设计时应结合温度范围、材料线膨胀系数和加工能力确定合理间隙,并通过密封圈预紧量控制保证启闭顺畅。
阀门套筒密封失效的常见原因
阀门套筒密封失效通常不是单一因素造成,而是结构设计、材料选择、加工质量和使用工况共同作用的结果。常见问题包括密封面压痕不均、密封圈变形、套筒内壁拉伤、阀芯偏磨、介质颗粒嵌入以及温差导致的间隙变化。要制定有效的优化方案,必须先识别失效根源。
在高温蒸汽、含颗粒浆液、酸碱介质或高压气体应用中,阀门套筒承受的实际载荷比常规清水工况复杂得多。若仍沿用通用密封结构,可能在短时间内出现内漏升高或动作不稳定。因此,密封结构设计应以具体工况参数为基础,包括工作压力、压差、温度、介质黏度、颗粒含量、启闭频率和允许泄漏等级。
密封面受力不均
密封面受力不均是阀门套筒内漏的重要原因之一。若阀芯与套筒同轴度不足,密封接触线会出现局部高压区和低压区,高压区加速磨损,低压区则形成泄漏通道。优化时应提高定位基准一致性,合理设置导向长度,并在关键配合面增加精度控制要求。
介质冲刷与空化侵蚀
在高压差液体工况下,阀门套筒节流区域可能产生空化。空化气泡破裂时会形成微射流,对金属表面和密封边界造成冲蚀。通过采用多级降压结构、分散流速、优化孔径排列和增加耐冲蚀硬化层,可以降低空化对阀门套筒密封结构的破坏。
密封材料老化或挤出
软密封结构在低泄漏要求中应用广泛,但如果密封槽尺寸、倒角和挡圈设计不合理,密封圈可能在高压差下被挤入间隙,产生永久变形。对于阀门套筒软密封方案,应根据压力等级选择合理硬度的橡胶、PTFE、增强石墨或复合材料,并通过防挤出环提升抗压稳定性。
密封结构设计的关键参数
阀门套筒密封结构优化需要重点关注配合间隙、密封槽尺寸、密封面宽度、倒角半径、表面粗糙度、同轴度和圆柱度等参数。任何一个参数偏离合理范围,都可能使密封性能下降。设计阶段应将这些参数与制造公差和检测方法同步定义,避免图纸要求与实际加工能力脱节。
对于金属硬密封阀门套筒,密封面宽度过窄会导致接触应力过高,容易压伤或咬合;密封面过宽则可能降低比压,影响切断能力。对于软密封结构,密封槽的压缩率、填充率和变形空间应经过计算,保证密封圈在压力变化下仍有足够弹性回复。
配合间隙设计
阀门套筒与阀芯之间的配合间隙应根据介质清洁度和温度条件分级设计。洁净气体或蒸汽工况可以采用较小间隙以提高导向精度;含颗粒介质则应适当放大间隙,并考虑防颗粒堆积结构。若阀门长期处于高温环境,还应预留热膨胀补偿量,避免热态卡死。
密封槽与挡圈结构
软密封阀门套筒常采用O形圈、V形圈、唇形圈或组合密封圈。密封槽设计应保证装配方便、压缩稳定和压力自增强效果。对于高压差场景,建议在低压侧设置防挤出挡圈,挡圈材料可选用PEEK、增强PTFE或金属薄环,以防止密封圈被压入间隙而损坏。
表面粗糙度与硬化处理
阀门套筒内孔和密封接触面应达到与密封形式相匹配的表面粗糙度。软密封通常需要较低粗糙度以减少磨损;硬密封则需要兼顾密封接触和润滑保持能力。对于冲刷严重的介质,可采用堆焊硬质合金、喷涂碳化钨、氮化或镀硬铬等处理方式,提高阀门套筒表面的耐磨性。
材料选择与工况匹配方案
材料选择是阀门套筒密封结构优化的基础。常见金属材料包括不锈钢、双相钢、合金钢、哈氏合金和蒙乃尔合金等。选择时不仅要考虑强度,还要评估耐腐蚀性、耐冲蚀性、焊接性能、热处理稳定性以及与阀芯材料之间的摩擦匹配。
在普通水、空气和低腐蚀介质中,不锈钢阀门套筒能够满足多数要求;在含氯离子环境中,应关注点蚀和缝隙腐蚀风险;在强酸、强碱或高温腐蚀介质中,则应选择更高等级的耐蚀合金。若介质含硬质颗粒,材料表面硬度和抗冲刷性能比单纯耐腐蚀性更重要。
软密封材料选择
软密封材料需要根据温度、压力和化学兼容性选择。NBR适用于一般油品和中低温场景,FKM具有较好的耐高温和耐化学性能,PTFE摩擦系数低且耐腐蚀性强,柔性石墨适合高温蒸汽工况。阀门套筒软密封方案应避免材料超温使用,否则会出现硬化、膨胀、蠕变或失弹。
硬密封材料选择
硬密封适用于高温、高压、含颗粒或对寿命要求高的工况。阀门套筒可采用不锈钢基体配合硬质合金堆焊层,使密封面具备更强的抗冲刷和抗擦伤能力。为避免咬合,阀芯与套筒不宜采用完全相同的硬度组合,通常应形成合理硬度差和表面处理差异。
加工精度与装配控制要点
即使设计方案合理,如果加工与装配控制不到位,阀门套筒密封效果仍然难以保证。加工环节应重点控制内孔圆柱度、密封面跳动、台阶端面垂直度和孔位分布一致性。对于多孔节流套筒,开孔后还需要去毛刺和倒角处理,防止毛刺脱落划伤密封面。
装配过程中应避免硬敲、偏压和污染物进入密封区域。密封圈安装前应检查表面是否有裂纹、切口和永久变形,必要时使用与介质兼容的润滑剂。阀门套筒压入或定位时,应确保受力均匀,避免因局部变形导致阀芯运动阻力异常。
同轴度检测
阀门套筒、阀座和阀芯的同轴度是影响密封接触的重要指标。检测时可采用专用检具、三坐标测量或圆度仪进行验证。对于高等级切断阀,建议在总装后进行阀芯全行程运动检查,观察是否存在局部卡滞、偏磨或异常摩擦声。
密封面研磨与清洁
硬密封阀门套筒通常需要对密封面进行精加工或研磨,以形成稳定接触带。研磨后必须彻底清洁残留磨料,因为细小颗粒会在运行初期造成二次磨损。清洁完成后,应对密封面进行外观检查和接触痕迹确认,确保接触连续且宽度合理。
面向不同工况的优化建议
不同应用场景对阀门套筒密封结构提出的要求差异明显。蒸汽系统更关注耐高温和抗热冲击,化工系统更关注耐腐蚀和介质兼容性,矿浆或粉体输送系统更关注抗磨损和防堵塞。优化方案应避免一套结构覆盖所有工况,而应建立按工况分级的设计策略。
对于高压差调节阀,可采用多级降压阀门套筒,将总压差分散到多个节流阶段,降低单点流速和噪声。对于要求低泄漏的切断场景,可采用金属密封与辅助软密封组合结构,在保证耐久性的同时提升初始密封性能。对于颗粒介质,则应减少狭窄死角,避免颗粒堆积影响阀芯动作。
高温蒸汽工况
高温蒸汽会使密封材料承受热老化和热膨胀影响。阀门套筒在此类工况下应优先考虑金属硬密封或柔性石墨辅助密封,并通过热态间隙计算防止卡涩。密封面材料可选择耐高温氧化性能更好的合金或表面强化层。
腐蚀性介质工况
腐蚀性介质会沿密封缝隙渗透并扩大微小缺陷。阀门套筒材料应根据介质成分、浓度和温度进行选型,必要时进行腐蚀裕量设计或选用耐蚀合金。密封槽区域应减少尖角和缝隙,以降低缝隙腐蚀风险。
含颗粒介质工况
含颗粒介质容易磨损阀门套筒内壁和密封边缘。优化时可采用硬质涂层、加厚易损区域、调整流向和增加可更换式套筒结构。可更换设计能够降低维护成本,使磨损后只需更换阀门套筒或局部密封组件,而不必整体更换阀体。
验证测试与持续优化
阀门套筒密封结构优化完成后,应通过压力试验、泄漏试验、动作寿命试验和工况模拟试验进行验证。单纯依靠静态尺寸检查无法完全反映实际运行状态,尤其在高温、高压差和频繁调节场景中,动态验证更能发现潜在问题。
泄漏测试应按照目标泄漏等级设定压力、保压时间和介质类型。动作寿命试验则可评估密封结构在多次启闭后的磨损变化。若条件允许,还可以结合流体仿真分析阀门套筒内部速度场和压力场,提前识别冲刷集中区域,为后续结构迭代提供依据。
运行数据反馈
投入使用后的运行数据同样重要。通过记录阀门开度、压差、温度、泄漏变化、执行机构负载和维护周期,可以判断阀门套筒密封结构是否达到设计预期。若发现泄漏随时间快速上升,应优先排查密封面磨损、颗粒划伤和装配预紧变化。
维护与备件策略
合理的维护策略能够延长阀门套筒使用寿命。建议根据工况严苛程度制定检查周期,重点观察密封圈弹性、套筒内壁磨损、密封面接触痕迹和节流孔冲蚀情况。对于关键装置,可提前准备阀门套筒、密封圈和挡圈等备件,减少停机等待时间。
结语:以系统化思路提升密封可靠性
阀门套筒密封结构设计优化不是简单更换材料或缩小间隙,而是一个涉及工况识别、结构计算、材料匹配、精密加工、规范装配和测试验证的系统工程。只有将阀门套筒与阀芯、阀座、密封件和流道作为整体来分析,才能在复杂工况下获得稳定可靠的密封效果。
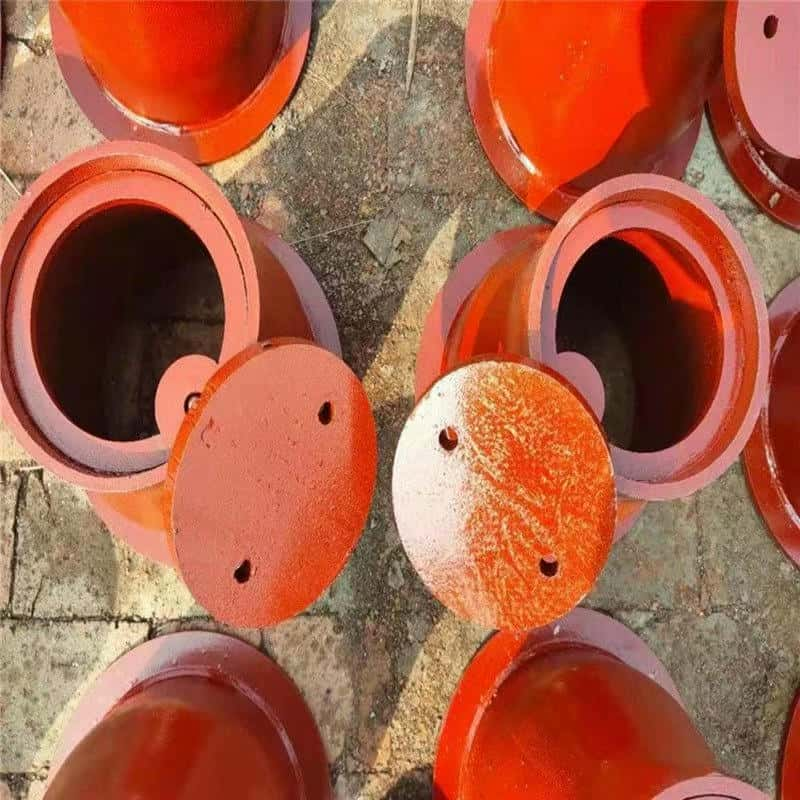
在实际项目中,建议从泄漏目标和运行环境出发,建立明确的设计边界,再通过样机测试和运行反馈持续改进。这样既能提升阀门套筒的密封性能和使用寿命,也能降低维护成本,减少非计划停机,为工业装置的安全、稳定和高效运行提供保障。